Fittings Besi

Gambaran Produk

Buttweld Pipe Fittings adalah standar yang diakui untuk fabrikasi pipa anti bocor dalam sistem tekanan sedang dan tinggi dan dalam pipa yang menangani cairan korosif dan berbahaya, suhu menengah dan tinggi, serta berbagai aplikasi lainnya.

Semua perlengkapan buttweld baja karbon stok sepenuhnya mematuhi standar material dan manufaktur yang dirinci di sini, dengan keuntungan tambahan dari 0,23% kandungan karbon maksimum untuk integritas sambungan las yang optimal.

Spesifikasi Dimensi

ASME / NC B16.9:

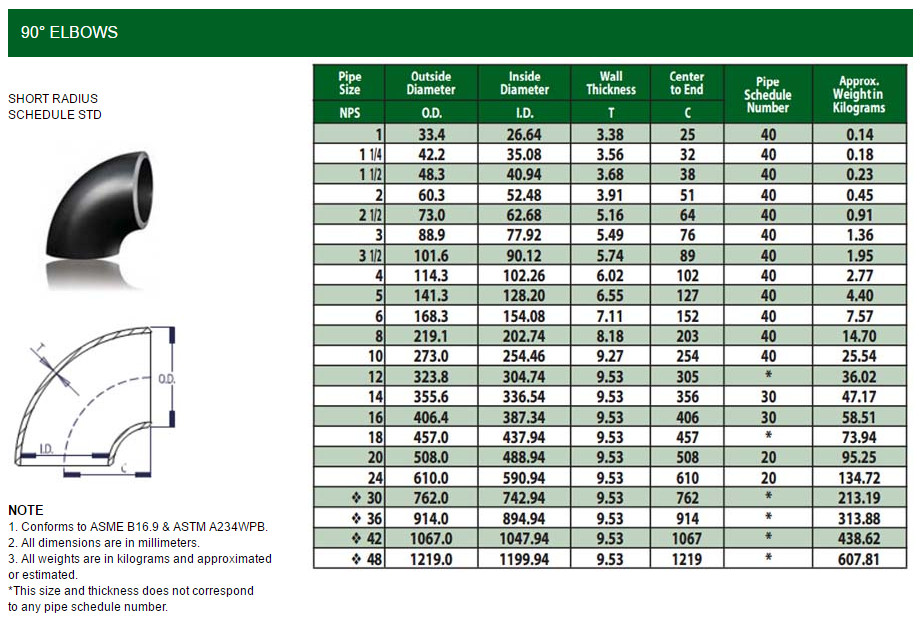
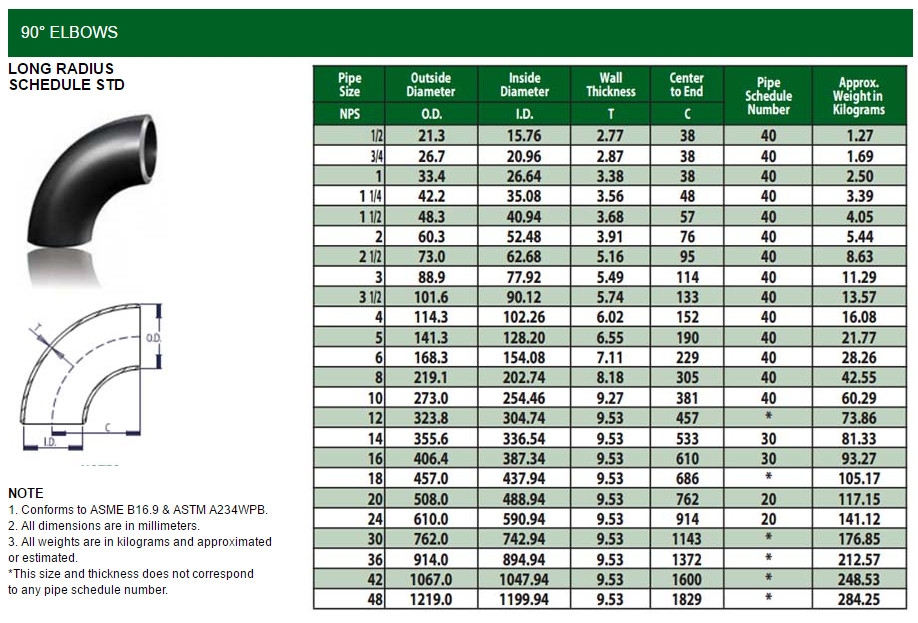
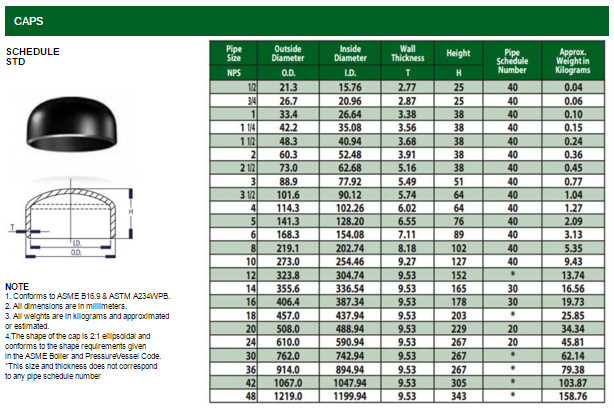
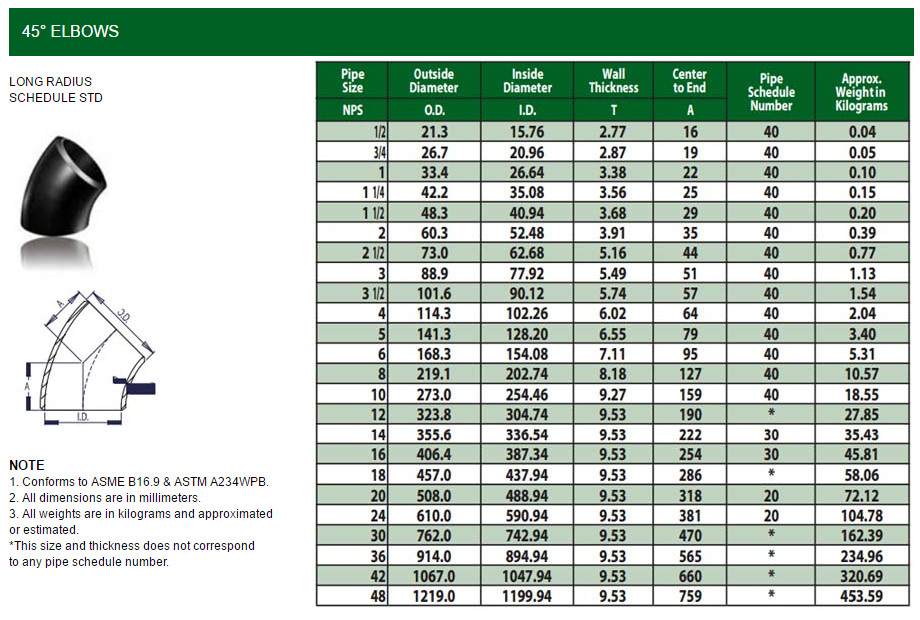
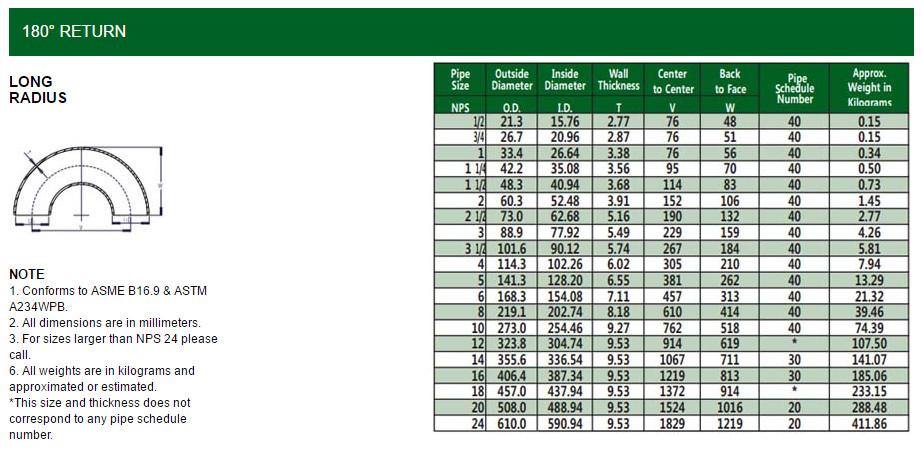
Perlengkapan buttweld Baja Karbon. Mencakup keseluruhan dimensi, toleransi, peringkat, pengujian, dan penandaan fitting las 15mm hingga 1200mm.

ASME B16.25:

Buttweld berakhir. Meliputi persiapan dan detail desain ujung buttweld untuk semua komponen sistem pipa buttwelded. Ini mencakup persyaratan untuk bevel las untuk pembentukan eksternal dan internal komponen dinding berat dan untuk persiapan ujung internal (termasuk dimensi dan toleransi)

MSS SP-48:

Fitting buttweld Baja Karbon 650mm dan lebih besar. Meliputi dimensi dan toleransi siku jari-jari panjang, tee, dan reduksi dalam ukuran 650 hingga 900mm.

Spesifikasi Bahan

BAJA KARBON MULUS:

Alat kelengkapan buttweld dibuat dengan spesifikasi material ASTM A234, grade WPA, WPB atau WPC; yang sesuai persis dengan spesifikasi material pipa baja karbon seamless ke ASTM A106 grade A, B, atau C.

FITTING SUHU RENDAH:

Untuk aplikasi suhu rendah, berbagai perlengkapan bahan ke ASTM A420 dapat ditawarkan.

KELENGKAPAN TINGGI YIELD:

Butir Baja Karbon Pada basis indentasi, kami menawarkan berbagai perlengkapan yang memiliki kekuatan luluh tinggi yang cocok untuk digunakan dengan berbagai tingkatan linepipe API 5LX.

Kontrol Kualitas

Pabrikan alat kelengkapan buttweld tunduk pada kontrol kualitas yang ketat.

Pengujian ketat dilakukan pada barang jadi sebelum penandaan dan penyimpanan untuk pengiriman. Sertifikat tes tersedia sesuai kebutuhan.

Proses Manufaktur

Pengantar Hot Forming:

Metode utama pengerjaan panas adalah ekstrusi, menggambar, menempa, dan menggulung. Penggulungan adalah proses pembentukan yang digunakan paling luas, meskipun beberapa batasan mungkin berlaku untuk proses tersebut. Pengerolan terutama terdiri dari tiga sub-kategori utama: pengerolan datar, pengerolan bentuk (dengan alur pengerolan yang dirancang khusus) dan pengerolan pipa (termasuk penindikan). Penempaan dapat dikategorikan sebagai hamming, pressing, dll.

Penempaan dapat dilakukan di bawah palu, dalam tekanan mekanis dan gangguan atau dengan metode yang dikenal sebagai penempaan gulungan. Pengepresan umumnya mencakup pembuatan barang yang dipalsukan dalam pengepres hidrolik. Ekstrusi biasanya dilakukan dalam tekanan hidrolik yang memaksa baja panas melalui cetakan. Penggulungan dilakukan di pabrik penggilingan dari berbagai jenis.

Dua alasan utama untuk melakukan pembentukan logam pada suhu tinggi (pengerjaan panas) adalah untuk mengurangi beban pembentukan melalui pengurangan ketahanan baja terhadap deformasi, dan untuk mengembangkan struktur metalurgi yang disukai untuk kekuatan dan keuletan produk akhir.

Metode pembuatan produk yang paling tepat akan ditentukan dengan mempertimbangkan bahan, ukuran, bentuk, penggunaan, standar, dan sifat lainnya.

Ada banyak proses untuk membuat alat kelengkapan las pantat, beberapa contohnya tercantum sebagai berikut:

Siku: Metode mandrel (Pembentukan Panas)

Salah satu metode pembuatan yang paling umum untuk pembuatan Siku dari pipa. Setelah memanaskan bahan mentah, itu didorong ke atas cetakan yang disebut “mandrel” yang memungkinkan pipa untuk mengembang dan menekuk secara bersamaan. Berlaku untuk berbagai ukuran.

Siku sambungan pipa baja digunakan di pabrik industri dan terutama diproduksi oleh tekukan mandrel panas dari bahan baku pipa baja lurus. Siku umumnya dibuat pada suhu tinggi dengan cara mendorong, memperluas, dan menekuk pipa secara bersamaan, menggunakan alat bagian dalam mandrel. Karakteristik tekukan mandrel sangat bergantung pada bentuk dan dimensi mandrel yang terintegrasi.

Siku yang diproduksi dengan menggunakan tekukan mandrel panas memiliki keuntungan dari deviasi ketebalan yang kecil dan radius tekukan yang lebih pendek daripada tipe metode tekukan lainnya.

TEES: Metode ekstrusi (Pembentukan Panas)

Proses ekstrusi panas terdiri dari menutup sepotong logam, dipanaskan sampai suhu tempa, dalam ruang yang disebut “wadah” yang memiliki cetakan di salah satu ujungnya dengan pembukaan bentuk bagian akhir yang diinginkan, dan memberikan tekanan pada logam. melalui ujung wadah yang berlawanan. Logam didorong melalui bukaan, bentuk penampang melintang, karena logam mengalir secara plastik di bawah tekanan besar yang digunakan.

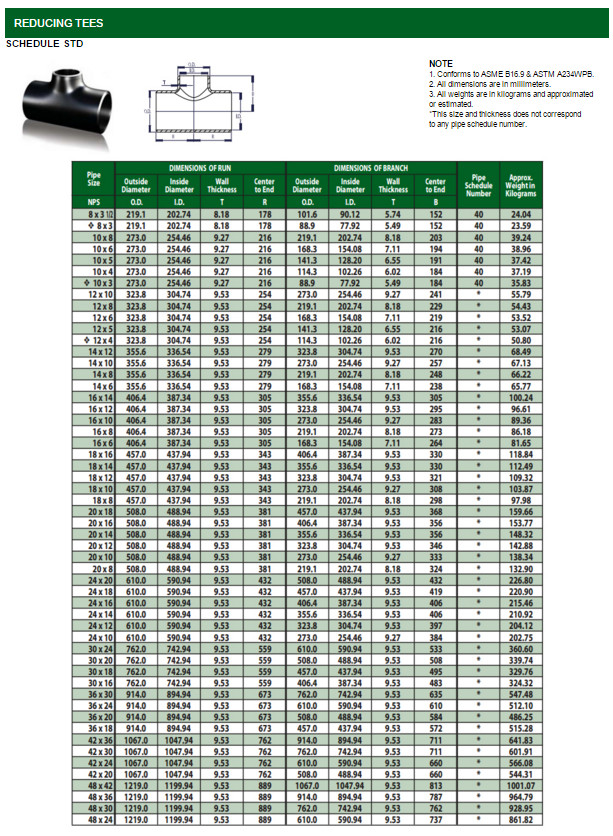
Tees menggunakan bahan baku dengan diameter lebih besar dari produk jadi, outlet cabang diekstrusi dari pipa saat badan utama sedang ditekan. Ketebalan dinding outlet juga dapat diatur sesuai kebutuhan. Diterapkan pada Tees dengan diameter besar, ketebalan dinding tebal, dan / atau material khusus dengan kemampuan kerja yang menantang yang tidak dapat diproduksi menggunakan metode hydraulic bulge.